

G (BSP) csőmenetek megmunkálása
Szabvány, előfúrás, szerszámválasztás
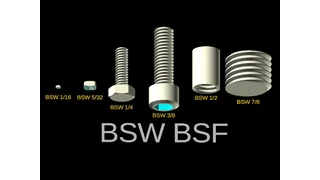
A BSW (British Standard Whitworth / W) menet a világ legelső szabványosított menettípusa (BS 84 szabvány), amelyet Sir Joseph Whitworth alkotott meg 1841-ben. Bár a modern tömeggyártásban a metrikus (M) és az amerikai (UNC/UNF) menetek nagyrészt felváltották, a brit import berendezéseken, veterán gépjárműveken, nehézipari struktúrákon és klasszikus gépészeti karbantartásoknál a mai napig rendszeresen találkozunk vele.
Mivel geometriája merőben eltér a megszokott metrikus menetektől, megmunkálása odafigyelést és dedikált szerszámokat igényel. Ebben a cikkben összefoglaltuk a legfontosabb műszaki paramétereket, az előfúrási méreteket és a feladathoz illeszkedő szerszámválasztékot.
Szabvány: DIN 11 (B.S 84 - 1956)
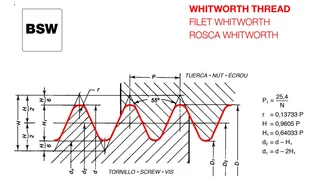
Profilszög: 55° (eltér a metrikus és az UNC menetek 60°-os profilszögétől!).
Profilforma: Lekerekített menetajak és menetgyök.
Méretmegadás: Hüvelykben (collban) kifejezett névleges külső átmérő (pl. W 1/4" vagy BSW 1/2").
Menetemelkedés: Menet/hüvelyk (TPI – Threads Per Inch) egységben megadva.
A BSF (British Standard Fine) különbsége: A BSF a Whitworth menet finommenetes változata (ugyancsak 55°-os profilszöggel, de sűrűbb menetemelkedéssel).

A szerszámtörés megelőzése és a szabályos 55 fokos menetprofil kialakítása érdekében kulcsfontosságú a pontos magfurat megválasztása:
| Menetméret | Menet/coll (TPI) | Névleges külső átmérő | Magfurat átmérő (menetfúrás) |
| W 1/4" | 20 | 6,35 mm | 5,10 mm |
| W 5/16" | 18 | 7,94 mm | 6,50 mm |
| W 3/8" | 16 | 9,53 mm | 7,90 mm |
| W 7/16" | 14 | 11,11 mm | 9,30 mm |
| W 1/2" | 12 | 12,70 mm | 10,50 mm |
| W 5/8" | 11 | 15,88 mm | 13,50 mm |
| W 3/4" | 10 | 19,05 mm | 16,50 mm |
Helyszíni karbantartáshoz, egyedi alkatrészgyártáshoz és sérült brit menetek javításához a többlépcsős kézi készletek nyújtják a legbiztonságosabb megoldást:
Kézi menetfúró W (BSW) HSS készlet (standard BSW normál menetekhez)
Kézi menetfúró BSF HSS készlet (finommenetes BSF változatokhoz)
Előkészítés és befogás: Fúrd ki a magfuratot a táblázat alapján, majd végezz $90^circ$-os gyökösítést (süllyesztést). Használj stabil, merev kézi hajtóvasat.
Technológia: A készlet elemeivel fokozatosan haladj (elő-, közép- és készrevágó). Minden fél fordulat után tekerd vissza a szerszámot a forgács eltöréséhez.
Hűtés-kenés: Ne spórolj a vágóolajjal vagy üregelő pasztával, mert a $55^circ$-os profil éleire nagyobb nyomás nehezedik!

Gépi megmunkálásnál vagy szériagyártásnál a furat jellege alapján válaszd ki a megfelelő horonygeometriát:
Átmenő furathoz (B-form): A gépi menetfúró W HSSE-B egyenes horonnyal és terelőélel készül. A keletkező forgácsot a haladási irányban előre tolja ki maga előtt.
Zsákfurathoz (C35-form): A gépi menetfúró W HSSE-C35 35°-os spirálhoronnyal rendelkezik, amely a forgácsot hátrafelé, a furatból kiemelve vezeti el.
Mire ügyelj: A BSW menetek menetemelkedése eltér mind a metrikus, mind az UNC menetektől! CNC gépnél pontosan állítsd be az emelkedéskövetést (Pitch = 25,4 / TPI).

Kézi vagy gépi külső menetvágáshoz csapokon és tengelyeken a HSS menetmetsző W a megszokott megbízható választás.
Előkészítés: A tengely átmérőjét a menet névleges méreténél kismértékben kisebbre kell esztergálni (pl. W 1/2" esetén kb. 12,50–12,60 mm-re), és képezz legalább $45^circ$-os letörést a rákapás megkönnyítésére.

CNC esztergáláshoz a FourCut menet- és beszúrókések és a FourCut 55° részprofilú menetlapkák rugalmas megoldást kínálnak.
A részprofilos lapka előnye: Mivel a részprofilú lapka 55 fokos csúcsszöggel rendelkezik, segítségével tetszőleges emelkedésű 55°-os menet (BSW, BSF, G) megmunkálható külső átmérőn.

A BSW brit menet profilszöge 55°, míg az UNC amerikai meneté 60°. Bár bizonyos méreteknél (pl. 1/4") a menetemelkedés megegyezik (20 TPI), a profilszög eltérése miatt a csavarok nem felcserélhetők és megszorulhatnak.
Szigorúan tilos! A metrikus menet átmérője és emelkedése is milliméter alapú, a profilszöge pedig 60°. A két menetrendszer semmilyen formában nem kompatibilis egymással.
Mérd meg a külső átmérőt tolómércével, majd egy 55°-os menetfésűvel határozd meg a menetemelkedést (TPI). Ha a menetfésű illeszkedik és a profilszög 55°, akkor BSW vagy BSF menetről van szó.
Szerkesztő: Bánkuti József üzemmérnök

Ipari minőségű, francia Tivoly Technic gyártmányú HSSE (5% kobalt) gépi menetfúró BSW (Whitworth) menetekhez, DIN 371 erősített szárral. A B-bekezdésű terelőéles (GUN) geometria a forgácsot előre tolja, így ideális átmenő furatok precíz menetvágásához ötvözött acélban 1200 N/mm²-ig, rozsdamentes acélban és öntvényben. Raktárról, azonnali szállítással!
Ipari minőségű, francia Tivoly Technic gyártmányú HSSE (5% kobalt) gépi menetfúró BSW (Whitworth) menetekhez. A 35°-os csavart hornyú (C-bekezdés) geometria hátrafelé emeli ki a forgácsot, így ideális zsákfuratok biztonságos menetvágásához ötvözött acélban 1200 N/mm²-ig, rozsdamentes acélban és öntvényben. Raktárról vagy rövid szállítási határidővel!
Háromrészes HSS gyorsacél kézi menetfúró készlet az 55°-os brit BSW (British Standard Whitworth) normál menetek pontos és biztonságos kézi megmunkálásához. A Spanyolországban gyártott készlet egy elővágó (No. 1), egy középvágó (No. 2) és egy készrevágó (No. 3) menetfúróból áll a DIN 352 szabvány szerinti lépcsős profilkialakítással. A vágási terhelés három lépésre történő megosztása fokozatos alapanyag-leválasztást biztosít, csökkentve a nyomatékigényt és megelőzve a szerszámtörést max. 950 N/mm² szakítószilárdságú acélokban és öntvényekben. Négyszög szárvéggel a kézi hajtóvasban való elfordulásmentes rögzítéshez.
HSS gyorsacélból készült menetmetsző (metrikus külső átmérővel) a Brit szabvány szerinti Whitworth (W / BSW) normál menetek vágásához. 55 fokos menetprofil, nagy kopásállóság, kiváló forgácstalanítás.
Kétrészes HSS gyorsacél kézi menetfúró készlet a brit BSF (British Standard Fine) 55° profilú finommenetek pontos és biztonságos kézi megmunkálásához. A Spanyolországban gyártott készlet egy lépcsős profilú elővágó (No. 1) és egy készrevágó (No. 2) menetfúróból áll. Kiválóan alkalmas általános szerkezeti és ötvözetlen acélok, valamint öntvények manuális menetfúrására vagy meglévő BSF menetek javítására, hajtóvas segítségével.


A FourCut a SmiCut innovatív menetvágó és beszúró rendszere, amely a hagyományos háromszögletű lapkákkal szemben 4 vágóélt kínál. A függőlegesen elhelyezett lapka rendkívüli stabilitást és hozzáférést biztosít, miközben 25-30%-kal csökkenti a szerszámköltséget az extra vágóélnek köszönhetően. Vállközeli megmunkáláshoz is alkalmas.


55° részprofilú menetlapka csőmenetekhez. A FourCut technológia a külső menetesztergálást rendkívül stabillá teszi. A függőleges elhelyezkedés nagyobb merevséget és pontosabb profilhűséget biztosít. Gazdaságos, mert négy vágóéllel rendelkezik, és nem igényel alátétlapkát, így jelentősen csökkenti a szerszámozási költségeket. Részletes technikai információk: SmiCut technológiai útmutató