

G (BSP) csőmenetek megmunkálása
Szabvány, előfúrás, szerszámválasztás
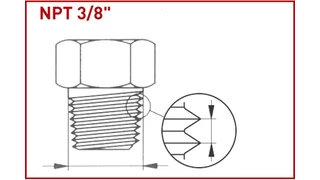
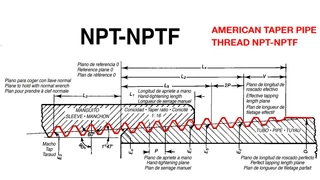
Az NPT (National Pipe Taper) és az NPTF (National Pipe Taper Fuel - Dryseal) az amerikai ANSI/ASME B1.20.1 és B1.20.3 szabvány szerinti 1:16 kúposságú csőmenetek. Elsősorban hidraulikai, pneumaatikai, olaj- és gázipari rendszereknél alkalmazzák őket, ahol a kúpos kialakítás biztosítja a mechanikai zárást és a nyomásállóságot.
A kúpos geometria miatt a megmunkálásuk teljesen eltér a megszokott hengeres (M, G, UNC) menetekétől. Ebben az útmutatóban összefoglaltuk a legfontosabb technológiai tudnivalókat, a kúpos előmunkálás kritikus szerepét és a feladathoz illeszkedő professzionális szerszámválasztékot.
Szabvány: ANSI/ASME B1.20.1 és B1.20.3
Profilszög: 60° (megegyezik a metrikus és az UNC menetekével).
Kúposság: 1:16 (minden 1 mm-es hosszanti előtolásra 0,0625 mm átmérőnövekedés jut, ami kb. 1° 47' kúpszöget jelent).
NPT vs. NPTF különbség:
NPT: Standard kúpos menet. A menetgyök és a menetajak közötti rést tömítőanyaggal (pl. PTFE szalag, tömítőpaszta) kell kitölteni a szivárgásmentességhez.
NPTF (Dryseal): Fémesen záró menet. Meghúzáskor a menetajak és a menetgyök képlékenyen eldeformálódik, így tömítőanyag nélkül is szivárgásmentes kötést hoz létre (üzemanyag- és olajrendszerekben elterjedt).

NPT meneteknél a legnagyobb technológiai hiba, ha a furatot csak hengeres fúróval munkáljuk meg:
Hengeres fúrás esetén: A menetfúró első vágóéleire óriási, egyenetlen terhelés jut a kúp mélyülése során, ami rendkívül gyakran szerszámtöréshez vagy eltorzult menetprofilhoz vezet.
Kúpos előmunkálás esetén (Ajánlott): A hengeres fúrás után a furatot egy 1:16 kúposságú dörzsárral vagy keményfém maróval kúposra előmunkáljuk. Így a menetfúró vagy menetmaró egyenletes forgácsterhelést kap, az éltartam többszörösére nő, a menet pedig precíz lesz.
Csigafúróval végzett előfúrás után használd a 1:16 kúpos NPT dörzsárat kézi/gépi megmunkáláshoz, vagy a tömör keményfém 1:16 NPT kúpos marót CNC megmunkáló központokon!

| Menetméret | Menet/coll (TPI) | Hengeres előfúró átmérő | Kúpos dörzsölés utáni nagyátmérő |
| NPT 1/8" | 27 | 8,40 mm | 8,74 mm |
| NPT 1/4" | 18 | 11,10 mm | 11,36 mm |
| NPT 3/8" | 18 | 14,50 mm | 14,80 mm |
| NPT 1/2" | 14 | 17,80 mm | 18,32 mm |
| NPT 3/4" | 14 | 23,00 mm | 23,67 mm |
| NPT 1" | 11,5 | 29,00 mm | 29,69 mm |
Szerelési munkákhoz, karbantartáshoz és helyszíni javításokhoz a rövid HSS NPT menetfúró a legalkalmasabb.
Mire ügyelj: Mivel kúpos menetről van szó, a behatolási mélység szigorúan meghatározza a menet átmérőjét! Mindig ellenőrizd a bekezdési mélységet (L1 hossz).

Szériagyártásban és CNC megmunkálásban a nagy forgácsolási nyomaték miatt elengedhetetlen a prémium alapanyag:
Standard NPT menetekhez: Gépi menetfúró NPT HSS
Szigorú fémes zárást igénylő NPTF menetekhez: Gépi menetfúró NPTF HSSE
Technológia: Bőséges hűtő-kenő folyadék vagy vágóolaj használata kötelező. Kúpos előmunkálás nélkül csökkentsd a vágósebességet legalább 30-40%-kal!

Nagy átmérőknél, drága öntvényeknél vagy nehezen forgácsolható anyagoknál a menetmarás a legbiztonságosabb technológia.
Tömör keményfém: Keményfém menetmaró NPT és Keményfém menetmaró NPTF. A kúpos profil egyetlen helikális körmozgással elkészíthető.
Váltólapkás: Nagy méreteknél a menetmaró szár és a hozzá tartozó NPT menetmaró lapka vagy NPTF menetmaró lapka biztosítja a leggazdaságosabb megmunkálást.

Esztergagépen belső menet vágásához a merev furat meneteszterga kés, valamint a váltólapkás NPT furat menetlapka és NPTF furat menetlapka nyújtja a legpontosabb profilhűséget.
Kézi és gépi külső menetvágáshoz csöveken és csatlakozókon a HSS menetmetsző NPT/NPTF a standard választás.
Előkészítés: A cső külső végét $1:16$ kúpban vagy legalább egy széles, $45^circ$-os letöréssel kell előkészíteni a könnyű rákapás érdekében.

CNC esztergáláshoz a FourCut menet- és beszúrókések és a dedikált FourCut NPT külső menetlapkák, valamint FourCut NPTF külső menetlapkák 4 vágóéllel garanciát jelentenek a stabilitásra és a hosszú éltartamra.
Az NPT/NPTF meneteknél a tömítettség a befaragási mélységtől függ, ezért az idomszeres ellenőrzés elengedhetetlen:
Belső menetekhez: Dugós menetidomszer NPT (ellenőrzi a minimális és maximális L1 síkba esést).

Külső menetekhez: Gyűrűs menetidomszer NPT.

A profilszögük megegyezik (60°, 1:16 kúp), de az NPTF (Dryseal) menet profilja úgy van kialakítva, hogy meghúzáskor a menetajak és menetgyök fémesen összenyomódik, így külön tömítőanyag nélkül is szivárgásmentest kötést ad.
Nem! A G menet hengeres és 55°-os profilszögű, míg az NPT 1:16 kúpos és 60°-os profilszögű. A két menetrendszer semmilyen módon nem kompatibilis.
A 1:16 kúpos dörzsölés vagy marás megszünteti a menetfúróra nehezedő túlzott nyomatékot és forgácsterhelést, ami drasztikusan csökkenti a szerszámtörés kockázatát.
Szerkesztő: Bánkuti József üzemmérnök

Amerikai szabványú, kúpos (1:16) NPT csőmenetfúrók folyadék- és gázvezetékek tömített kötéseihez. A HSS alapanyag rugalmasságot és tartósságot biztosít. A normál (DIN 5156) gépi változatot oszlopos fúrógépekhez és stabil gépi megmunkáláshoz ajánljuk.
Amerikai szabványú, kúpos (1:16) NPT csőmenetfúrók folyadék- és gázvezetékek tömített kötéseihez. A HSS alapanyag rugalmasságot és tartósságot biztosít. A rövid kivitelt elsősorban kézi menetfúráshoz és helyszíni javításokhoz ajánljuk.

Speciális HSS menetmetsző az amerikai szabvány szerinti NPT (National Pipe Taper) és NPTF (Dryseal) kúpos csőmenetek vágásához. 1:16 arányú kúposság a tökéletes mechanikai és hidraulikai tömítés érdekében.

A 1:16 kúposságú VHM menetmaró a legbiztonságosabb megoldás az amerikai szabvány szerinti NPT, NPTF és BSPT, Rc csőmenetek előfúrásához. A kúpos magfurat kiküszöböli a kúpos menetfúrókra jellemző nagy nyomatékigényt és a szerszám beszorulásának kockázatát. Tömör keményfém kivitele révén a szerszám alkalmas acél, Inox és színesfém megmunkálására egyaránt.

A váltólapkás menetmaró szár (1-lapkás) a leggazdaságosabb megoldás közepes és nagy átmérőjű menetekhez Ø12 mm-től, ahol a kedvező forgácsolóerő és a rugalmasság az elsődleges szempont: Egy szárban különböző profilú és menetemelkedésű lapkák használhatók azonos lapkahossz (L-méret) esetén. Univerzális: Jobbos és balos menetekhez egyaránt alkalmas.


A FourCut a SmiCut innovatív menetvágó és beszúró rendszere, amely a hagyományos háromszögletű lapkákkal szemben 4 vágóélt kínál. A függőlegesen elhelyezett lapka rendkívüli stabilitást és hozzáférést biztosít, miközben 25-30%-kal csökkenti a szerszámköltséget az extra vágóélnek köszönhetően. Vállközeli megmunkáláshoz is alkalmas.


FourCut négyélű menetesztergáló lapka NPT menethez. A FourCut technológia a külső menetesztergálást rendkívül stabillá teszi. A függőleges elhelyezkedés nagyobb merevséget és pontosabb profilhűséget biztosít. Gazdaságos, mert négy vágóéllel rendelkezik, és nem igényel alátétlapkát, így jelentősen csökkenti a szerszámozási költségeket. Részletek: SmiCut technológiai útmutató
FourCut négyélű menetesztergáló lapka NPTF menethez. A FourCut technológia a külső menetesztergálást rendkívül stabillá teszi. A függőleges elhelyezkedés nagyobb merevséget és pontosabb profilhűséget biztosít. Gazdaságos, mert négy vágóéllel rendelkezik, és nem igényel alátétlapkát, így jelentősen csökkenti a szerszámozási költségeket. Részletes technikai információk: SmiCut technológiai útmutató

Furatmenetek esztergálásához való jobbos szerszámtartó. Acélszáras belső meneteszterga kés (SIR) furatokban végzett menetvágáshoz. Háromélű váltólapkákhoz tervezve. Alaptartozék: Beépített 1,5°-os lapkafészek vagy alátétlapka a pontos menetprofilért. Fontos: Az ár a váltólapkát nem tartalmazza.

Belső kúpos csőmenetek esztergálásához való keményfém váltólapka. A SmiCut belső menetesztergáló lapkái (IR) standard belső menetesztergáló késekhez lettek fejlesztve, a furatokban történő precíz menetkialakításra alkalmasak. A speciális élgeometria biztosítja a forgács biztonságos távozását szűk helyeken is. FC minőség, kifejezetten menetmegmunkáláshoz ajánlott mikrószemcsés keményfém TiAlN bevonattal.
Belső szárazon tömítő kúpos csőmenetek esztergálásához való keményfém váltólapka. A SmiCut belső menetesztergáló lapkái (IR) standard belső menetesztergáló késekhez lettek fejlesztve, a furatokban történő precíz menetkialakításra alkalmasak. A speciális élgeometria biztosítja a forgács biztonságos távozását szűk helyeken is. FC minőség, kifejezetten menetmegmunkáláshoz ajánlott mikrószemcsés keményfém TiAlN bevonattal.